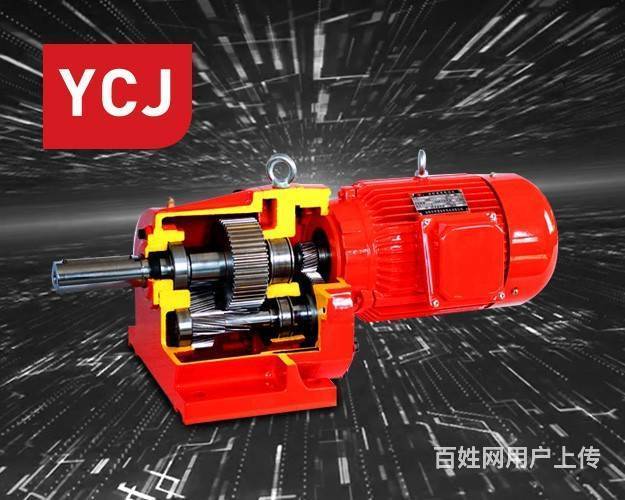
硬齒面減速機是現(xiàn)代機械設備中的關鍵傳動部件,其安裝質(zhì)量直接影響設備運行的平穩(wěn)性、效率和壽命。對于提供普通機械設備安裝服務的團隊而言,確保減速機安裝合格是保障整體項目質(zhì)量的重要環(huán)節(jié)。以下是一套系統(tǒng)性的判斷標準與檢查方法。
一、 安裝前的準備工作驗收
合格的安裝始于充分的準備。判斷此階段是否合格,需核查:
- 基礎檢查:混凝土基礎強度應達標,尺寸、標高、地腳螺栓孔位置符合圖紙要求,且表面平整、無油污。
- 部件清點與檢查:核對減速機型號、規(guī)格,檢查外觀有無運輸損傷,齒輪、軸頸等關鍵部位應無銹蝕、碰傷。
- 技術文件確認:安裝人員應熟悉隨機提供的安裝說明書、圖紙,明確安裝步驟與技術要求。
二、 安裝過程中的關鍵控制點
安裝過程是質(zhì)量的核心,應重點監(jiān)控:
- 找正與對中:這是最關鍵的一環(huán)。必須使用百分表等專業(yè)工具,確保減速機輸出軸與工作機輸入軸之間的同軸度誤差嚴格控制在說明書允許范圍內(nèi)(通常徑向跳動≤0.1mm,角向誤差≤0.05mm/100mm)。采用“三表法”檢測更為精確。柔性聯(lián)軸器允許誤差稍大,但同樣需嚴格控制。
- 水平度調(diào)整:將水平儀置于減速機箱體剖分面或指定的精加工面上,調(diào)整墊鐵,使水平度誤差≤0.05mm/m。水平不良會導致軸承偏載和異常磨損。
- 固定與緊固:地腳螺栓應均勻?qū)ΨQ逐步擰緊,用力矩扳手確保達到規(guī)定扭矩。墊鐵組放置平穩(wěn)、接觸緊密,點焊固定牢固。
- 裝配間隙:對于帶滑動軸承或特殊結構的減速機,需按技術要求檢查軸向間隙、齒側間隙等,并記錄實測數(shù)據(jù)。
三、 安裝后的最終檢驗與試運行
安裝就位后,需通過系統(tǒng)性檢驗來判定是否合格:
- 靜態(tài)復查:復查所有連接螺栓(包括地腳螺栓、聯(lián)軸器螺栓)的緊固情況;檢查潤滑油是否按牌號、油位要求加注;確認通氣帽(呼吸閥)已清潔并安裝。
- 手動盤車:在未連接電機前,手動盤動輸入軸,應感覺轉動平穩(wěn)、靈活,無卡滯或輕重不均現(xiàn)象,并無異常刮擦聲。
- 空載試運行:連接動力源,進行不少于2小時的空載運行。合格標準為:
- 運行平穩(wěn),無周期性沖擊或異常振動。
- 各密封面、結合面無滲漏油現(xiàn)象。
- 軸承溫升穩(wěn)定且不超過40℃,最高溫度一般不超過80℃。
- 齒輪嚙合聲音均勻,無劇烈噪聲或尖銳嘯叫。
- 負載試運行:逐步增加負載至額定負荷。在負載下,除滿足空載試運行要求外,還需檢查:
- 無異常振動加劇現(xiàn)象。
- 各緊固件無松動。
- 傳動效率正常,無功率異常損耗跡象。
四、 文件與記錄完整性
合格的安裝服務必須有完整的記錄,包括:
- 安裝過程記錄(如水平度、對中數(shù)據(jù)、墊鐵布置圖)。
- 試運行記錄(各階段溫升、振動、噪聲、電流等數(shù)據(jù))。
- 最終驗收報告。
判斷一臺硬齒面減速機的安裝是否合格,是一個從“準備”到“過程控制”再到“最終驗證”的閉環(huán)過程。它不僅依賴于最終試車無異常,更依賴于安裝過程中每一步的規(guī)范操作與精確測量。對于普通機械設備安裝服務而言,建立標準化的安裝作業(yè)指導書和檢查清單,并嚴格執(zhí)行,是確保每次安裝都能達到合格標準的最有效保障。